Răspunsul rapid
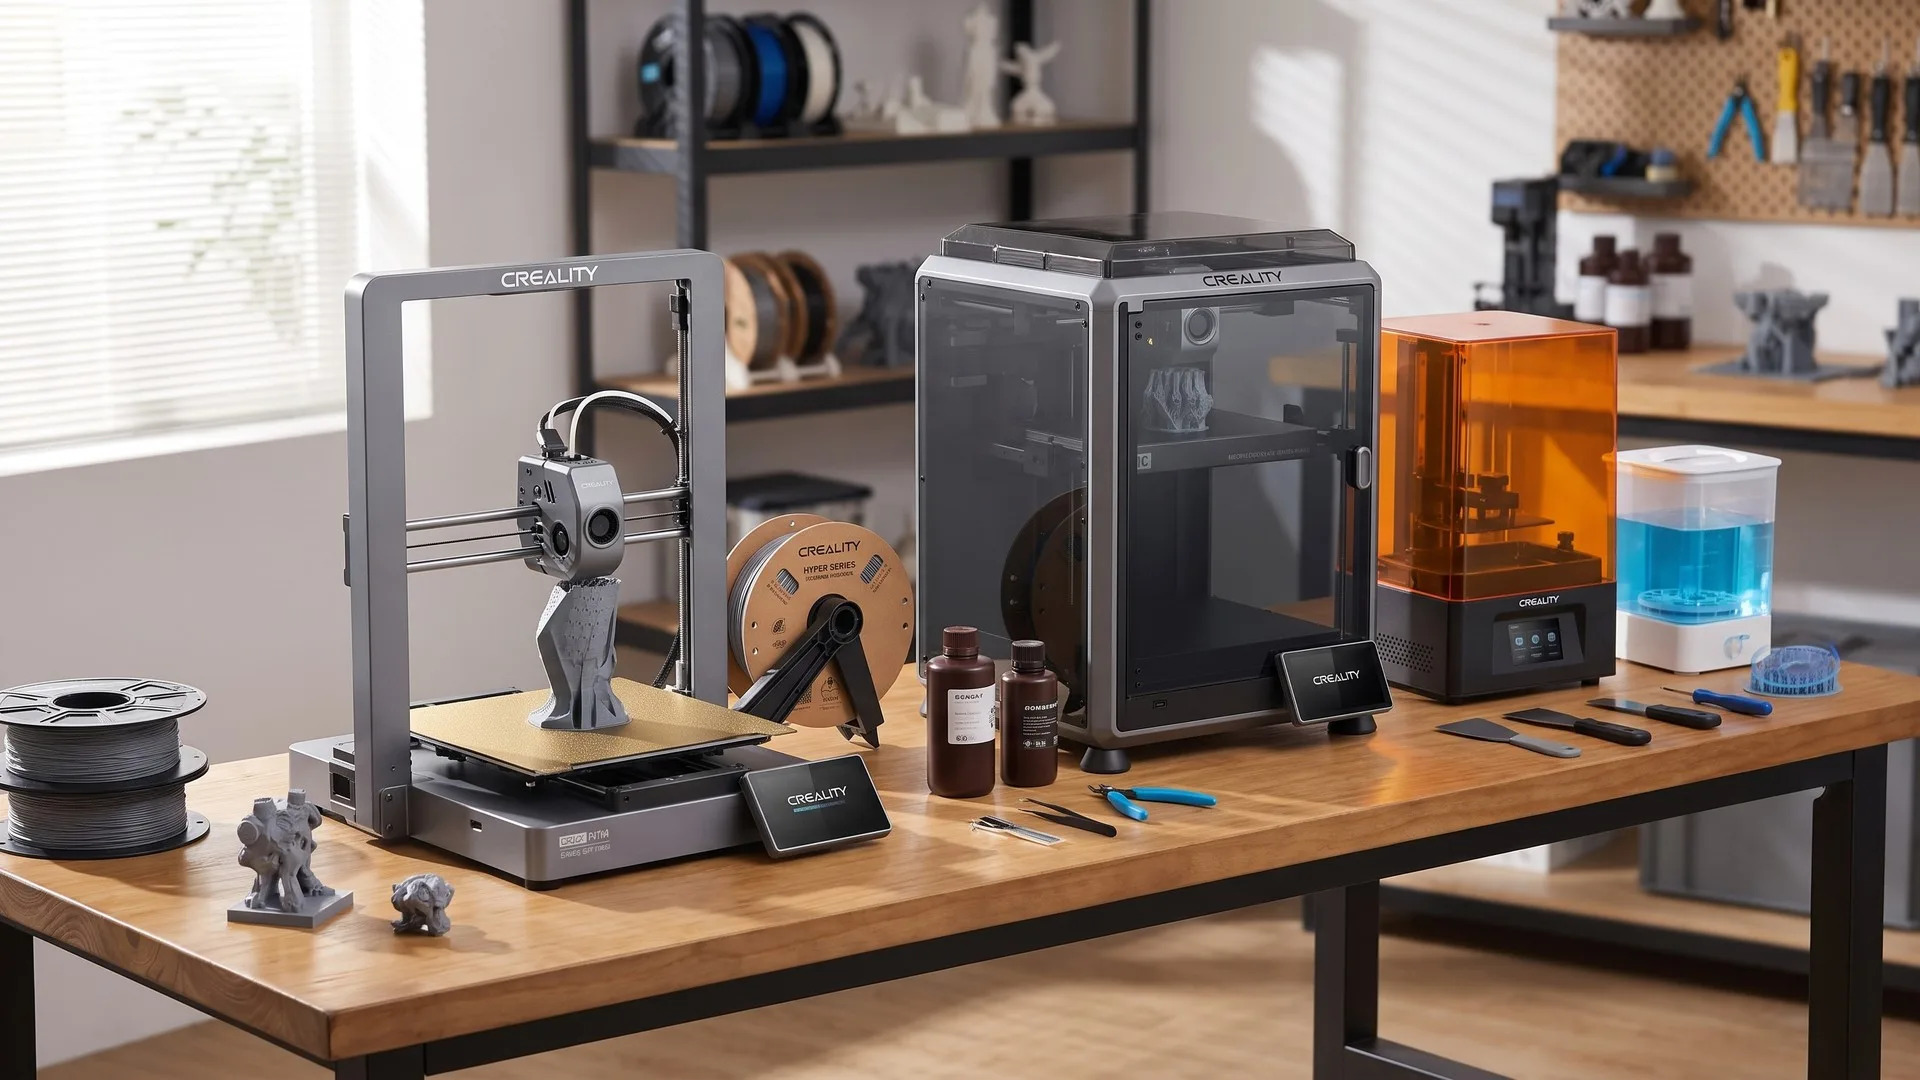
Între o imprimantă 3D FDM și una cu rășină, alegerea se face după ce printezi: FDM (fir de plastic topit, depus strat cu strat de pe bobină) pentru piese utile, rășină (MSLA, rășină lichidă întărită cu lumină UV printr-un ecran LCD) pentru detaliu fin.
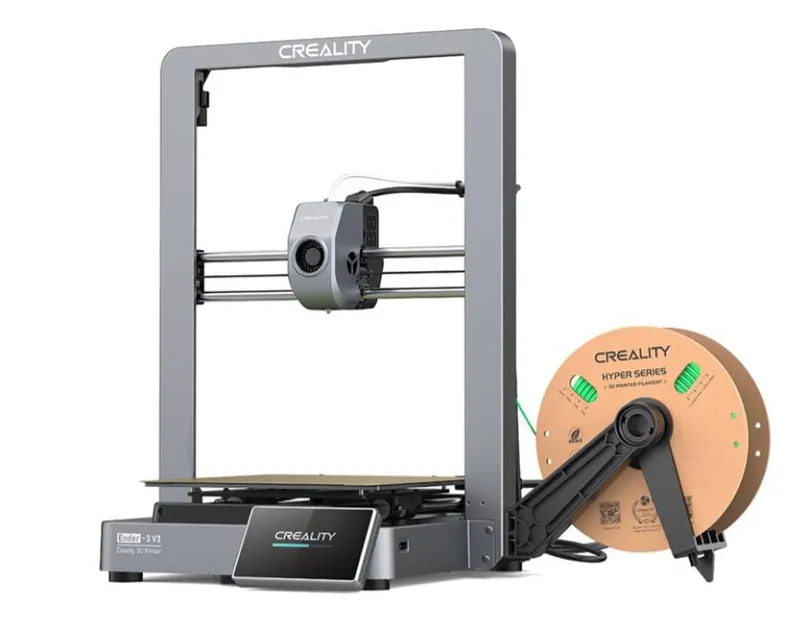
Dacă e prima ta imprimantă 3D și vrei piese utile (suporturi, carcase, organizatoare, piese de schimb, jucării), alegi FDM. Stă în casă, nu cere echipament de protecție și merge cu o bobină scoasă direct din pungă.
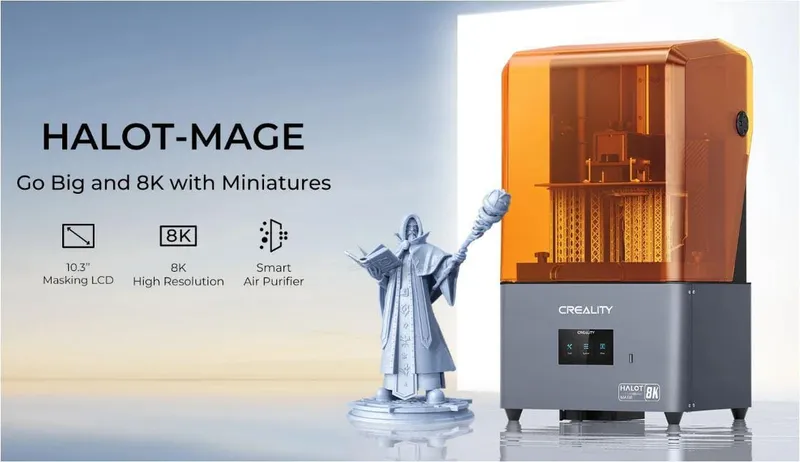
Rășina (MSLA) merită doar dacă miza ta e detaliul: miniaturi, figurine, bijuterii, machete. Piesele ies netede, ca turnate. În schimb procesul e chimic: mănuși de nitril, încăpere ventilată, spălare în alcool izopropilic și polimerizare finală sub lumină UV, la fiecare print.
Regula scurtă de decizie: dacă piesa trebuie să reziste sau să fie mare, alegi FDM; dacă piesa trebuie să arate, alegi rășină. La egalitate, FDM.
Pe fișa tehnică a primei imprimante contează trei rânduri: nivelare automată cu reglaj automat al Z-offsetului (distanța dintre vârful duzei și pat la primul strat), volumul de printare și incinta închisă (aceasta din urmă doar dacă vrei ABS, ASA sau filamente cu fibră de carbon).
Începi cu PLA, la circa 200-215 °C pe duză, 55-60 °C pe pat și straturi de 0,2 mm. Restul materialelor vin după primele zece printuri reușite.
Dacă ai ajuns aici căutând o imprimantă pentru hârtie, ghidul potrivit e cel despre imprimante laser, inkjet și CISS.
FDM sau rășină: tabelul care decide
FDM câștigă la piese mari și rezistente, gata imediat ce printul s-a terminat; rășina câștigă la suprafață și detaliu, cu prețul unui proces chimic după fiecare piesă. Cele șase criterii care le despart:
Criteriu | FDM (filament) | Rășină (MSLA) | Verdict |
|---|
Ce iese bine | Piese funcționale, cutii, unelte, decor mare | Miniaturi, figurine, bijuterii, machete | FDM pentru utilitate, rășină pentru aspect |
Suprafață | Linii de strat vizibile (0,12-0,28 mm) | Netedă, straturi de 0,03-0,05 mm | Rășină, fără discuție |
Rezistență la șoc | Bună, iar la PETG sau TPU net superioară | Rășinile obișnuite sunt casante | FDM pentru orice piesă care ia lovituri |
Volum uzual | 220 x 220 x 250 mm, până la 350 mm pe latură | În jur de 220 x 130 x 230 mm | FDM pentru piese mari |
După print | Desprinzi piesa de pe placă și gata | Spălare în alcool, uscare, polimerizare UV | FDM, dacă timpul contează |
Ce cere încăperea | Nimic special la PLA | Ventilație, mănuși, spațiu separat | FDM poate sta pe birou |
Rândul cu post-procesarea cântărește mai mult decât pare: la FDM printul se termină când se termină, la rășină mai ai în față un sfert de oră de manevrat o piesă acoperită cu lichid iritant.
De ce rășina iese netedă și FDM lasă linii
Rășina iese netedă fiindcă un pixel de ecran măsoară circa 0,03 mm, iar duza unei imprimante FDM are 0,4 mm: diferența nu e de calitate a construcției, ci de rezoluție fizică a celor două procese.
La FDM, plasticul iese printr-o duză cu orificiu de 0,4 mm (diametrul standard din fabrică) și se depune în straturi de 0,12-0,28 mm. Piesa e construită din fire aplatizate, cu linii orizontale vizibile. Le poți micșora coborând înălțimea stratului, dar plătești în timp: la 0,12 mm printul are cu circa 60 la sută mai multe straturi decât la 0,2 mm.
La MSLA (stereolitografie mascată, cum sunt marcate mai toate imprimantele cu rășină de pe piață, uneori generic ca SLA), sub o cuvă cu fund transparent stă un ecran LCD monocrom, iar sub el o matrice de leduri ultraviolete de 405 nm. Ecranul lucrează ca o mască foto: pixelii deschiși lasă lumina să treacă și întăresc rășina exact acolo. Un panou 8K de 10,3 inci are pixelul de aproximativ 29,7 microni, adică 0,03 mm, de peste zece ori mai fin decât duza de FDM.
De aici vine și o particularitate a rășinii care surprinde pe toată lumea: timpul de printare depinde doar de înălțimea piesei, nu de câte piese sunt pe platformă. Fiecare strat se expune o dată, câteva secunde, indiferent dacă pe el se află o miniatură sau douăzeci. La FDM e invers, timpul crește cu fiecare gram de plastic depus. Pentru cine face serii de figurine, asta singură decide.
Ce cere în plus o imprimantă cu rășină
O imprimantă cu rășină cere în plus, la fiecare print, patru lucruri: mănuși de nitril, o încăpere ventilată, spălare în alcool izopropilic și polimerizare sub lumină UV. Rășina lichidă nu e un consumabil, e o substanță chimică. Fișele de securitate ale rășinilor de printare 3D o clasifică de regulă ca iritantă pentru piele și ochi, cu risc de alergie de contact și nocivă pentru mediul acvatic. Sensibilizarea e partea neplăcută: efectul e cumulativ, se instalează după expuneri repetate și, odată apărut, nu mai dispare. Nu e un motiv să renunți la tehnologie, e un motiv să lucrezi disciplinat.
Ce înseamnă asta în practică:
Mănuși de nitril, nu de latex. Latexul nu protejează la acrilați. Nitrilul da, dar nu la nesfârșit: monomerii îl străbat în timp, fără semn vizibil, deci mănușile se schimbă des cât lucrezi efectiv cu rășină. Adaugă ochelari, fiindcă rășina sare la desprinderea piesei de pe platformă.
Ventilație și încăpere separată. Un atelier, o debara cu geam sau un garaj, nu camera în care dormi. Multe modele au filtru cu carbon activ integrat, util pentru miros, dar el nu înlocuiește aerisirea.
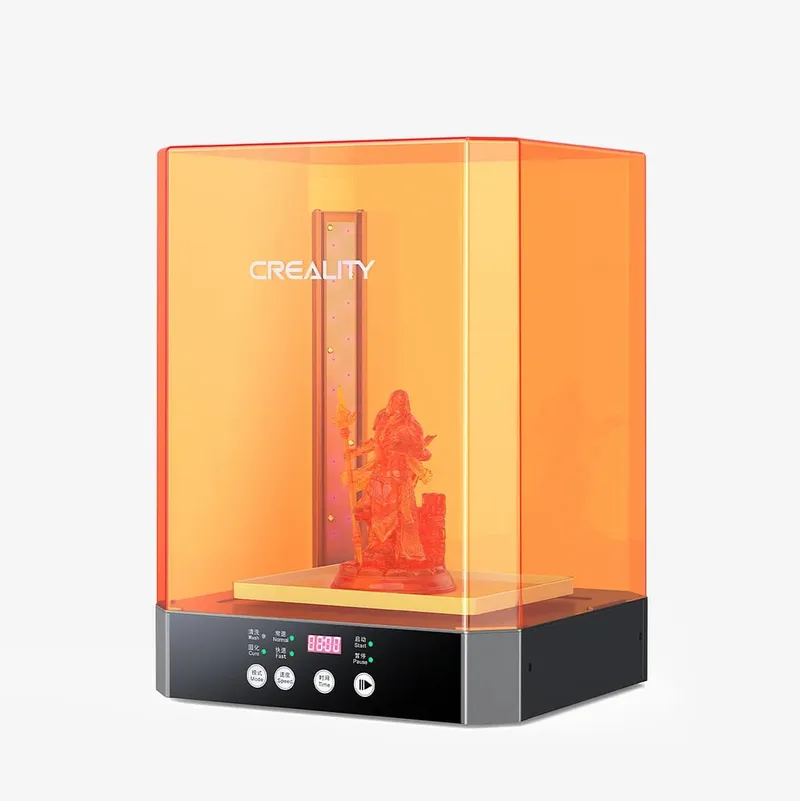
Spălare și polimerizare. Piesa iese acoperită cu rășină netratată. Se spală 5-10 minute în alcool izopropilic de concentrație mare, se usucă, apoi se polimerizează câteva minute sub lumină UV. Abia atunci devine o piesă pe care o ții liniștit în mână. O stație combinată face ambele operațiuni și e practic obligatorie, nu opțională.
Alcoolul izopropilic e inflamabil. Se aprinde de la o scânteie chiar la temperatura camerei, deci recipientul stă închis, departe de flacără și de surse de căldură.
Nimic la canal. Nici rășina, nici alcoolul folosit. Metoda uzuală e să lași alcoolul murdar la lumină, într-un recipient transparent, până când reziduul de rășină se întărește în bulgări, îl filtrezi și arunci partea solidă, deja polimerizată. Pentru lichidul rămas verifică regulile locale de colectare a deșeurilor chimice.
Un detaliu care strică multe planuri: sub circa 20 de grade rășina devine vâscoasă, straturile nu se desprind curat de pe folia din cuvă și rata de eșec crește. Garajul neîncălzit rezolvă ventilația și strică temperatura, deci socotește de la început un încălzitor mic sau o incintă.
Ce imprimantă iei ca prima: cinci rânduri de pe fișa tehnică
Ca primă imprimantă 3D iei un model FDM cu nivelare automată și reglaj automat al Z-offsetului, volum de 220 x 220 x 250 mm și extruder direct drive; incinta închisă și duza din oțel călit contează doar dacă vrei materiale tehnice. Gama completă e în categoria de imprimante 3D.
1. Nivelare automată și reglaj automat al Z-offsetului. Sunt două lucruri diferite, iar al doilea e cel care contează. Nivelarea măsoară curbura plăcii în zeci de puncte și o compensează din firmware. Z-offsetul e distanța dintre vârful duzei și pat la primul strat, reglată manual pe imprimantele vechi la fiecare schimbare de duză; modelele recente o calibrează singure, la o apăsare de buton. Asta scoate din ecuație cea mai frecventă sursă de eșec.
2. Volumul de printare. Standardul practic, 220 x 220 x 250 mm, acoperă surprinzător de mult. Sari la 300 sau 350 mm pe latură doar dacă știi deja ce piesă mare vrei; altfel plătești spațiu gol și o mașină greu de așezat pe birou.
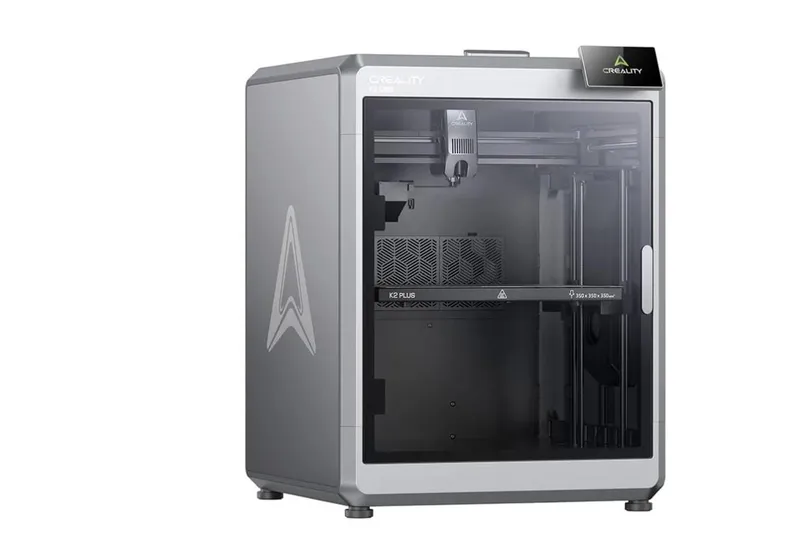
3. Incinta închisă. Necesară pentru ABS și ASA, care se contractă mult la răcire și se dezlipesc de pe pat la cel mai mic curent de aer. Pentru PLA și PETG nu îți trebuie. Dacă nu ai un motiv concret să printezi materiale tehnice, nu e criteriu de decizie.
4. Extruder direct drive. Motorul care împinge filamentul stă direct pe capul de printare, nu pe cadru. Manevrează mult mai bine filamentele flexibile și cere retracții mai mici. Aproape toate modelele noi sunt așa.
5. Duza și materialele abrazive. Duza standard, din alamă, se uzează rapid la filamentele cu fibră de carbon, fibră de sticlă, lemn sau particule fosforescente. Pentru ele ai nevoie de o duză din oțel călit, pe care unele modele o aduc din fabrică.
Despre „bedslinger contra CoreXY": afirmația e depășită. Ideea că imprimantele la care patul se mișcă pe axa Y sunt lente, iar cele CoreXY sunt rapide, a fost adevărată acum câțiva ani. Astăzi modele cu pat mobil declară 600 mm/s și accelerații de 20.000 mm/s², fiindcă au primit cadru turnat rigid și compensare de rezonanță prin accelerometru. Diferența o fac rigiditatea, compensarea vibrațiilor și incinta, nu schema de mișcare. În plus, viteza declarată e un maxim de deplasare, nu media unui print: cinematica petrece cea mai mare parte a timpului accelerând și frânând pe contururi.
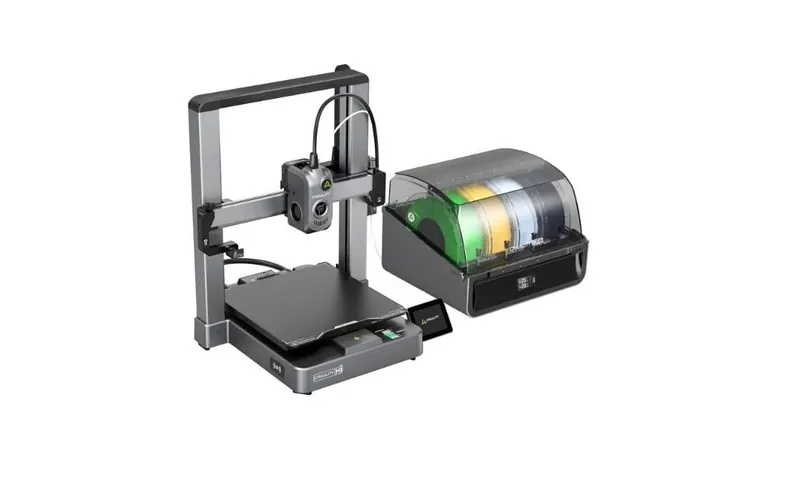
Ce aduce cu adevărat o construcție CoreXY închisă e altceva: printarea materialelor tehnice și sistemele multicolor, care alimentează capul din mai multe bobine deodată.
Primul setup FDM, pas cu pas
Primul setup al unei imprimante FDM se face în șase pași, iar cei mai mulți privesc primul strat: de acolo vin cele mai multe eșecuri de la primele printuri. Ordinea care îl rezolvă:
Degresează placa. Foaia flexibilă din oțel, acoperită cu un strat texturat de PEI (polieterimidă, plasticul pe care se lipesc piesele), se spală la chiuvetă, cu apă caldă și detergent de vase, se clătește și se usucă cu hârtie. Nu o mai atinge apoi pe suprafața de lucru: urmele de grăsime ridică colțurile piesei.
Rulează calibrarea patului din meniu. Nivelare automată, apoi calibrarea de Z-offset și, dacă modelul o are, măsurarea rezonanței. Durează câteva minute și se face o singură dată, la instalare.
Dacă imprimanta nu are Z-offset automat, folosește metoda foii. Încălzește patul la 60 °C și duza la 150 °C (metalul se dilată, iar reglajul la rece iese greșit), dă comanda de aducere la zero, pune o foaie de hârtie de birou pe centrul patului și coboară Z-offsetul în pași de 0,05 mm până când foaia alunecă opunând o frecare ușoară, fără să se agațe. Salvează în memoria imprimantei.
Printează prima dată modelul de test din memoria aparatului, nu un fișier descărcat. Elimină dintr-un foc greșelile de model și pe cele de slicer, programul care pregătește fișierul pentru imprimantă.
Uită-te la primul strat, nu la piesa finită. Corect înseamnă linii ușor turtite, lipite una de alta, fără goluri și fără zgârieturi pe placă. Fire rotunde care se desprind: duza e prea sus. Plastic care nu iese și duză care „scârțâie": e prea jos.
Lasă placa să se răcească înainte să desprinzi piesa. Sub circa 35 °C plasticul se contractă și piesa sare aproape singură; pe cald rupi piesa sau zgârii stratul de PEI. La piese mari scoți foaia magnetică și o îndoi ușor.
Parametrii din slicer pe care îi atingi la început
Din zecile de setări ale slicerului, la început atingi șase: înălțimea stratului, umplutura, cele două temperaturi, retracția și suporturile. Restul rămân pe profilul din fabrică. Slicerul (PrusaSlicer, OrcaSlicer, Cura sau aplicația producătorului) e programul care taie modelul în straturi orizontale și generează instrucțiunile de mișcare, numite G-code, fiindcă imprimanta nu citește direct fișiere 3D.
Parametru | Valoare de pornire | Ce se întâmplă dacă greșești |
|---|
Înălțime strat | 0,2 mm | 0,12 mm crește mult timpul, 0,28 mm lasă linii groase |
Umplutură | 15-20 la sută, model gyroid | Sub 10 la sută piesa cedează, peste 40 doar consumi plastic |
Temperatură duză (PLA) | 200-215 °C | Prea rece, straturile se despart; prea cald, apar fire și picături |
Temperatură pat (PLA) | 55-60 °C | Prea rece, colțurile se ridică de pe placă |
Retracție | 0,5-1 mm la direct drive | Prea mică lasă pânze de fire; prea mare înfundă duza |
Suporturi | Tip copac, la console peste circa 45 de grade față de verticală | Fără ele, plasticul cade în gol |
Modelele gata făcute se descarcă gratuit de pe platformele mari de fișiere 3D: le deschizi în slicer, alegi profilul imprimantei și trimiți G-code-ul pe card sau prin rețea. Pentru modelat piese proprii ai nevoie de un calculator rezonabil, cu criteriile din ghidul despre cum alegi un laptop.
Cu ce filament începi
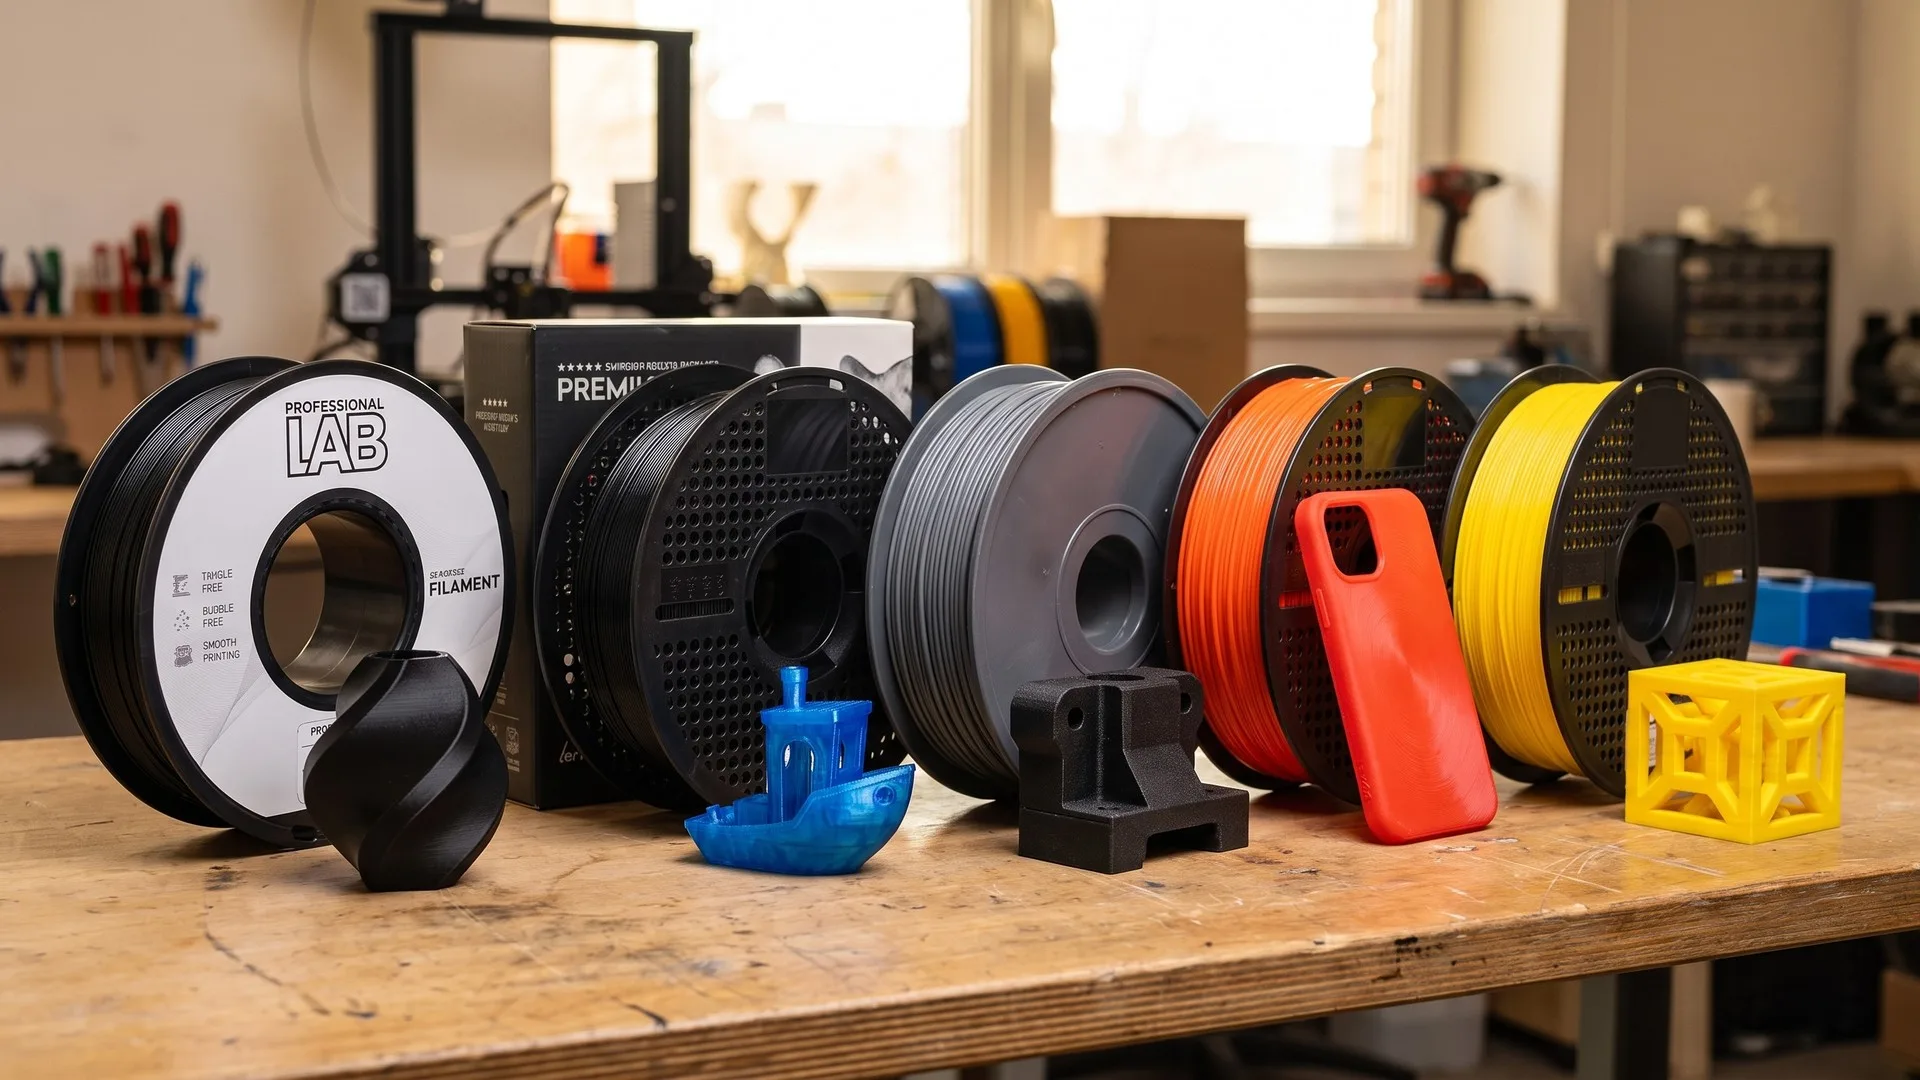
Începi cu PLA, fără excepție. Se printează la temperaturi mici, nu se contractă la răcire, nu are miros înțepător și iartă aproape orice greșeală de reglaj. Singura lui limitare pe care o simți repede: se înmoaie pe la 55-60 °C, deci o piesă lăsată în mașină vara se deformează.
Ce urmează după PLA, la ce temperaturi și pentru ce piese, e comparat pe larg în ghidul despre filamente PLA, PETG, ABS, ASA și TPU. Bobinele și accesoriile sunt în categoria de consumabile și accesorii 3D.
Reține de la început că filamentele absorb umezeală din aer. Semnele sunt pocnete în duză, suprafață poroasă și fire subțiri între pereți; bobinele deschise se țin în pungi etanșe cu silicagel.
Cât te costă efectiv o piesă
O piesă utilitară printată din PLA costă sub 4 lei, material și curent la un loc.
Materialul. O bobină de 1 kg de PLA costă în general 70-110 lei (orientativ, septembrie 2026). O piesă utilitară obișnuită, un suport de telefon sau un organizator de birou, cântărește 20-30 de grame. Deci 30 g / 1.000 g x 90 lei = circa 2,7 lei în material.
Curentul. În regim stabil o imprimantă FDM consumă în jur de 80-120 W, cu un vârf de 200-300 W în primele minute, cât se încălzește patul. Un print de 5 ore înseamnă 0,1 kW x 5 h = 0,5 kWh, adică 0,65 lei la un tarif de 1,30 lei/kWh (orientativ, septembrie 2026). Metoda de calcul e aceeași cu cea din ghidul despre cât consumă un calculator.
Total: circa 3,35 lei pentru o piesă de 30 de grame, curent inclusiv. La rășină, materialul costă de regulă de două-trei ori mai mult pe kilogram și se adaugă alcoolul izopropilic, consumat în cantități serioase, plus folia din cuvă și mănușile, care sunt piese de schimb, nu accesorii.
Din calcul lipsește amortizarea: dacă printezi zece piese pe an, imprimanta rămâne partea cea mai scumpă din fiecare piesă. Tehnologia se plătește prin utilizare, nu prin materialul consumat.
Greșelile de la primele printuri
Opt greșeli acoperă aproape tot ce pică la început, iar cea mai scumpă se face înainte de primul print:
Ai cumpărat rășină pentru că arată spectaculos în filmulețe. Reține că ai cumpărat și un proces chimic, plus obligația de a-l respecta la fiecare piesă.
Ai pus imprimanta cu rășină în dormitor sau în bucătărie. Nu e o chestiune de miros, ci de expunere repetată.
Ai atins placa PEI cu degetele după ce ai spălat-o. Grăsimea de pe piele e suficientă ca să ridice colțurile piesei.
Ai reglat Z-offsetul la rece. Metalul se dilată, iar la temperatura de lucru distanța nu mai e cea măsurată.
Ai început cu PETG, TPU sau ABS. Fiecare are câte o capcană proprie, mult mai ușor de ocolit după primele zece printuri reușite cu PLA.
Ai închis ușa incintei printând PLA. Căldura acumulată urcă spre extruder, filamentul se înmoaie înainte de duză și formează un dop.
Ai lăsat aparatul nesupravegheat din prima zi. Printarea peste noapte e o practică obișnuită cu modele care au protecție la supraîncălzire și senzor de capăt de filament, dar merită un detector de fum în încăpere, nimic inflamabil lângă pat și o alimentare printr-un prelungitor cu protecție la supratensiune.
Ai cumpărat filament abraziv fără duză de oțel călit. Duza de alamă se lărgește, iar tu cauți vinovatul în slicer.
Trei scenarii de pornire
Trei scenarii acoperă aproape toți începătorii, iar echipamentul minim diferă la fiecare:
Vreau să învăț și să printez lucruri utile. O imprimantă FDM cu nivelare și Z-offset automate, volum 220 x 220 x 250 mm, plus două bobine de PLA și un set minim de unelte (spatulă, clește de tăiat, șublerul pe care îl ai deja).
Vreau piese tehnice, rezistente la căldură sau cu fibră de carbon. Îți trebuie incintă închisă și duză din oțel călit, iar volumul mare începe să conteze.
Vreau miniaturi și figurine. Imprimantă cu rășină de 8K, stație de spălare și polimerizare, mănuși de nitril, alcool izopropilic și un loc ventilat stabilit dinainte. Stația și protecția nu sunt opționale, pune-le în buget de la început.
Pe scurt
FDM pentru piese utile, mari și rezistente; rășină doar pentru detaliu fin. La egalitate, FDM.
Rășina nu e un consumabil, ci o substanță iritantă și sensibilizantă: mănuși de nitril schimbate des, ventilație, spălare în alcool și polimerizare UV la fiecare piesă.
La rășină timpul de printare depinde de înălțimea piesei, nu de câte piese sunt pe platformă. La FDM, de cantitatea de plastic.
Pe fișa tehnică urmărește nivelarea automată cu Z-offset automat, volumul de printare și incinta; „bedslinger contra CoreXY" nu mai e un criteriu de viteză.
Primul strat decide printul: placă degresată, calibrare la cald, linii ușor turtite și lipite una de alta.
Începi cu PLA la 200-215 °C și 55-60 °C pe pat, straturi de 0,2 mm, umplutură 15-20 la sută.
O piesă medie costă sub 4 lei în material și curent. Scumpă rămâne imprimanta, deci tehnologia se plătește prin utilizare.