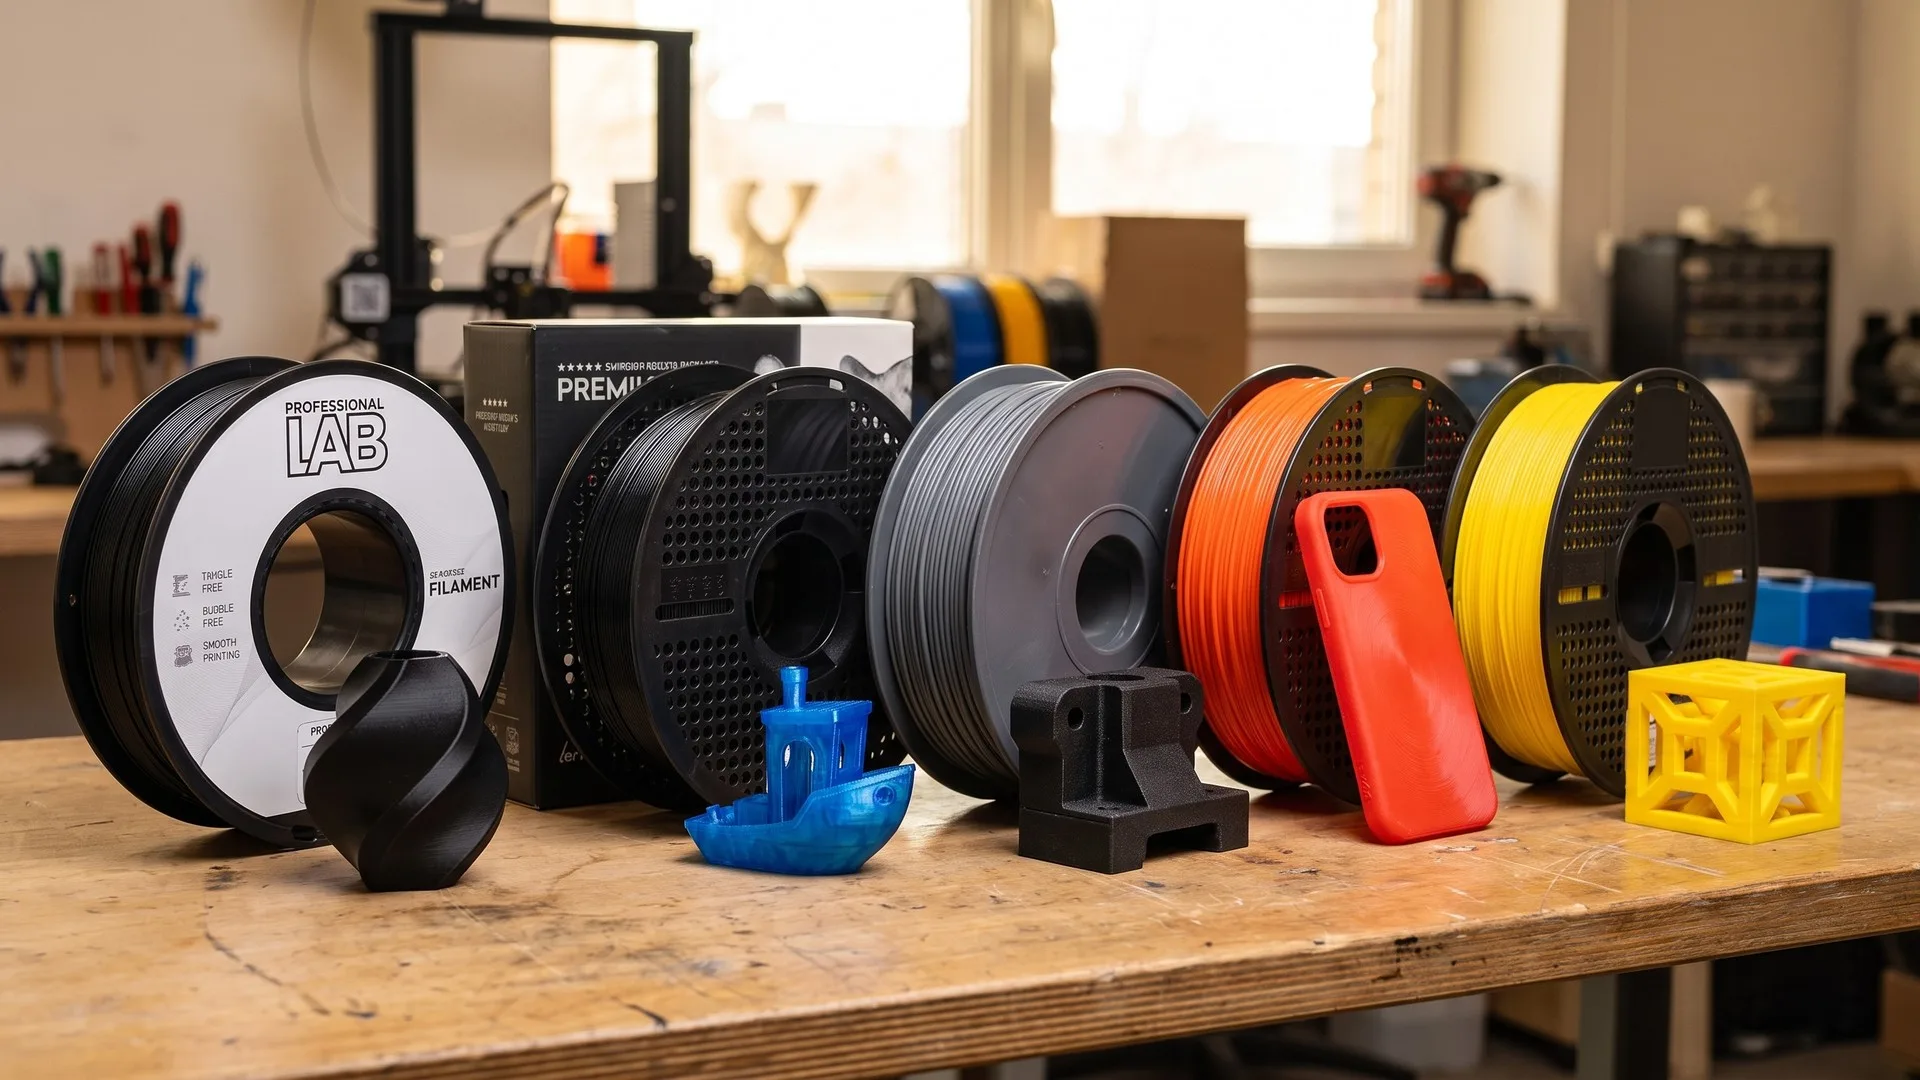
Răspunsul rapid
Diferența dintre filamentele PLA, PETG, ABS, ASA și TPU se rezumă la o singură întrebare: unde ajunge piesa și ce temperatură suportă acolo.
PLA pentru tot ce rămâne în casă: decorațiuni, jucării, machete, prototipuri. Se printează pe orice imprimantă, la 190-220 °C, cu patul la 50-60 °C, și iartă aproape orice greșeală de reglaj.
PETG pentru piese funcționale: suporturi, carcase, prinderi, obiecte care ating apa. Se îndoaie înainte să se rupă și ține la căldura dintr-o mansardă vara.
ASA pentru orice rămâne afară. E singurul material uzual din listă gândit explicit pentru rezistență la radiații ultraviolete.
ABS doar dacă ai deja o imprimantă cu incintă închisă și o încăpere ventilată. ASA face astăzi aceleași lucruri, plus rezistența la UV, la aceeași dificultate.
TPU când piesa trebuie să se îndoaie: garnituri, tampoane, roți. Cere extrudor Direct Drive, adică motorul de filament montat chiar pe capul de printare, și viteză mică.
Criteriul care decide nu e temperatura duzei, ci temperatura la care piesa se înmoaie: circa 55-60 °C la PLA, în jur de 80 °C la PETG, peste 100 °C la ABS și ASA.
Ghidul tratează strict materialele. Alegerea imprimantei, calibrarea și primul setup sunt în ghidul despre imprimante 3D FDM sau cu rășină, iar bobinele sunt în categoria de consumabile și accesorii 3D.
Ce filament alegi pentru ce piesă: tabelul de decizie
Alegerea pornește de la locul în care ajunge piesa, nu de la ce filament ai pe raft.
Piesa ajunge | Materialul | De ce | De evitat |
|---|
În casă, doar de privit | PLA | Cel mai ușor de printat, detalii fine | Nimic, e alegerea implicită |
Funcțională, în casă sau garaj | PETG | Tenace, nu crapă la lovituri, ține la 70-80 °C | PLA, care se rupe scurt |
Afară, permanent în soare | ASA | Stabil la UV, ține peste 100 °C | PLA, ABS (se degradează la UV) |
În mașină, pe bord sau lângă motor | ASA sau ABS | Singurele care rezistă peste 100 °C | PLA, aproape garantat |
Se îndoaie sau amortizează | TPU 95A | Elastic, rezistent la abraziune și la uleiuri | Orice material rigid |
Netezit cu vapori de acetonă | ABS | Singurul care reacționează rapid la acetonă | ASA, mult mai lent |
Regula scurtă: începe cu PLA, treci la PETG când piesa are rol mecanic, la ASA când iese din casă.
Temperaturi de duză și de pat, material cu material
Intervalele de pornire sunt 190-220 °C la duză pentru PLA, 230-250 °C pentru PETG, 230-255 °C pentru ABS, 235-260 °C pentru ASA și 210-240 °C pentru TPU. Eticheta bobinei bate orice tabel general: pigmenții și aditivii schimbă vâscozitatea cu 10-20 de grade între două role de același tip.
Material | Duză | Pat | Se înmoaie de la | Ventilator piesă |
|---|
PLA | 190-220 °C | 50-60 °C | circa 55-60 °C | 100 la sută |
PETG | 230-250 °C | 70-85 °C | circa 80 °C | 30-50 la sută |
ABS | 230-255 °C | 95-110 °C | circa 105 °C | Oprit sau minim |
ASA | 235-260 °C | 95-110 °C | circa 100-105 °C | Oprit sau minim |
TPU 95A | 210-240 °C | 30-60 °C | circa 60-80 °C | 20-50 la sută |
Temperatura patului la PLA e locul unde se greșește cel mai des, în ambele sensuri. Sub 50 °C piesa se dezlipește la primul colț; peste 60-65 °C primele straturi rămân moi prea mult și se lățesc, defectul cunoscut ca picior de elefant. Începe la 55 °C și coboară dacă vezi bazele evazate. La PETG e invers: patul se ține sus, 70-85 °C, altfel piesele mari se ridică de la colțuri. La ABS și ASA, patul fierbinte singur nu ajută fără aer cald în jur.
Reține și că temperatura duzei nu e punctul de topire al plasticului. PLA se topește pe la 150-180 °C, dar se printează la 190-220 °C fiindcă altfel e prea vâscos ca să curgă printr-un orificiu de 0,4 mm. Cifra de pe bobină spune cum curge materialul, nu cât rezistă piesa.
Tranziția vitroasă: cifra care decide dacă piesa rezistă
Temperatura de tranziție vitroasă, notată Tg, e punctul de la care un plastic rigid începe să devină moale și cauciucat, iar ea decide dacă piesa rezistă acolo unde o pui. E mult sub punctul de topire și e singura cifră care contează la alegerea materialului. PLA cedează pe un pervaz orientat spre sud, PETG ține în casă și în garaj tot anul, dar sub sarcină continuă începe să curgă de pe la 70 °C, iar ABS și ASA rezistă lângă surse de căldură moderate.
Cazul clasic e suportul de telefon din PLA lăsat în mașină. Vara, aerul dintr-un habitaclu parcat la soare trece lejer de 50 °C, iar suprafețele negre expuse direct urcă și mai mult. PLA-ul nu se topește, dar depășește Tg, se înmoaie și se lasă sub propria greutate. Pentru interiorul unei mașini, minimul rezonabil e PETG, iar alegerea corectă e ASA. Aceeași regulă se aplică la orice piesă montată lângă o sursă de căldură: corp de iluminat, carcasă de sursă, suport de placă electronică.
Rezistență mecanică: rigid nu înseamnă rezistent
Rigid și rezistent nu sunt același lucru: rigid înseamnă că piesa se îndoaie puțin sub sarcină, rezistent înseamnă că nu se rupe când e lovită. PLA e cel mai rigid dintre materialele uzuale, deci iese bine la piese care trebuie să își țină forma exact. Dar e casant: la o lovitură sau la o îndoire se rupe scurt, fără avertisment.
PETG face invers. E mai puțin rigid, se deformează vizibil înainte să cedeze, iar aderența între straturi e foarte bună, deci piesele nu se despică ușor pe axa Z, exact planul pe care se rup de obicei printurile. Pentru un suport care ia vibrații, o clemă care se îndoaie la montaj sau o carcasă care poate cădea de pe masă, PETG e alegerea corectă, chiar dacă pe hârtie are cifre de rezistență la tracțiune apropiate de ale PLA-ului.
ABS și ASA stau la mijloc: mai puțin rigide decât PLA, cu rezistență bună la impact și cu marjă termică de peste 100 °C. Și reține că orice piesă printată e mai slabă pe direcția de suprapunere a straturilor decât în plan: orientarea piesei pe pat schimbă rezistența mai mult decât trecerea de la un material la altul.
Afară, în soare și ploaie: de ce ASA, nu ABS
Pentru piese care rămân permanent afară, ASA e alegerea implicită. E practic același polimer ca ABS, cu butadiena înlocuită de un acrilat care nu e atacat de ultraviolete. ABS-ul expus la soare se îngălbenește, își pierde luciul, apoi devine casant și crapă la prima solicitare, exact ce se întâmplă cu carcasele albe de electrocasnice vechi lăsate la fereastră.
PETG se comportă rezonabil afară pe termen mediu și e mult mai ușor de printat decât ASA, deci pentru o piesă la umbră sau care oricum se înlocuiește după un sezon e o alegere practică. Pentru un suport de antenă, o carcasă de senzor meteo sau o piesă de pe acoperiș, unde te aștepți la ani, ASA face diferența. PLA nu are ce căuta afară: cedează termic la prima zi cu adevărat călduroasă și își pierde rapid proprietățile la UV.
Despre TPU circulă ideea că e imun la exterior. Nu e o regulă generală: unele formulări rezistă foarte bine, altele se îngălbenesc. Dacă piesa flexibilă stă permanent în soare, caută pe fișa produsului mențiunea explicită de rezistență la UV.
Incintă închisă: când e obligatorie și ce se întâmplă fără ea
Incinta închisă, o carcasă care ține aerul cald în jurul piesei, e obligatorie la ABS și ASA pentru orice piesă mai mare de câțiva centimetri și inutilă la PLA, PETG sau TPU. Motivul: ABS și ASA se contractă la răcire semnificativ mai mult decât PLA. Dacă straturile de jos s-au răcit deja când se depun cele de sus, materialul nou se strânge peste unul care nu mai poate ceda, iar tensiunile se descarcă în două feluri: colțurile se ridică de pe pat (warping) sau piesa se despică orizontal, la jumătatea înălțimii (delaminare). E același fenomen, văzut de jos sau de la mijloc.
Soluția nu e patul mai fierbinte, ci aerul cald din jurul piesei: o incintă închisă care ține atmosfera pe la 45-60 °C, fără curenți. De aceea ventilatorul de răcire se oprește sau se lasă la minim, invers decât la PLA, și de aceea nu deschizi ușa imprimantei până când camera nu s-a răcit treptat. Fără incintă poți scoate piese mici de ABS, sub câțiva centimetri, dacă imprimanta stă departe de ferestre; peste dimensiunea asta, rata de eșec devine descurajantă și o imprimantă 3D închisă din start scutește mult timp pierdut.
Încă un motiv pentru incintă, care nu ține de calitatea piesei: ABS și ASA emit stiren și particule ultrafine în timpul printării. Mirosul e semnalul, nu problema. Printează în incintă, într-o încăpere ventilată, nu în dormitor. PLA și PETG sunt mai blânde, dar și ele emit particule.
Umiditatea: cum recunoști o bobină udă și cum o usuci
O bobină udă se recunoaște după pocniturile din capul de printare și după piesele poroase, iar remediul e uscarea la o temperatură sub punctul de înmuiere al materialului. Toate filamentele absorb apă din aer, unele foarte repede. Când firul umed intră în duză, apa se transformă instantaneu în abur, cu o creștere de volum de circa 1.600 de ori: micro-explozii chiar acolo unde ar trebui să curgă un fir uniform. Semnele sunt inconfundabile:
Pocnituri și sfârâit ritmice în capul de printare.
Fire subțiri între deplasări, deși retracția, retragerea filamentului între două trasee, e reglată corect.
Suprafață poroasă, mată, cu urme de bule pe pereții verticali.
PLA care se rupe singur pe bobină la o simplă îndoire cu degetul.
Piese care se despică între straturi la efort mic, fiindcă umezeala reduce aderența pe axa Z.
Orientativ, într-un apartament obișnuit, nylonul se udă în câteva ore, TPU-ul într-o zi, PETG și ABS/ASA în câteva zile, PLA în câteva săptămâni. Dacă ai peste 60 la sută umiditate în casă, problema se rezolvă la sursă, nu în uscător (vezi ghidul despre dezumidificator sau purificator de aer).
Material | Temperatură de uscare | Durată |
|---|
PLA | 45-50 °C | 4-6 ore |
PETG | 60-65 °C | 6-8 ore |
ABS / ASA | 65-70 °C | 4-6 ore |
TPU | 50-55 °C | 6-8 ore |
Nylon / policarbonat | 75-85 °C | 10-16 ore |
Regula care le explică pe toate: temperatura de uscare trebuie să rămână sub punctul de înmuiere al materialului. La PLA marja e de câteva grade, și de aici vine cea mai scumpă greșeală: uscarea în cuptorul de bucătărie. Un cuptor casnic oscilează cu zeci de grade, iar dacă trece de 60 °C spirele de pe bobină se sudează într-un bloc imposibil de derulat.
Depozitarea rezolvă problema înainte să apară: pungi vidabile cu valvă și două sau trei pliculețe de silicagel în fiecare, sau bobina ținută permanent într-un uscător activ, cu firul ieșind printr-un tub spre imprimantă.
Aderența la pat, material cu material
PLA se lipește pe aproape orice suprafață curată. PETG are problema inversă: se lipește prea bine.
Pe o placă de sticlă, aderența dintre PETG și sticlă poate depăși coeziunea sticlei, iar la răcire piesa smulge așchii din pat. E un mod de defectare curent, nu o legendă de forum. Soluția e un strat subțire de lipici stick, aplicat nu ca să lipească, ci ca agent de separare.
Pe foliile de oțel acoperite cu PEI texturat, polimerul care a înlocuit sticla la majoritatea imprimantelor, regula e mai simplă: lasă patul să se răcească înainte să ridici piesa. La rece, diferența de contracție dintre metal și plastic o desprinde aproape singură; dacă tragi de ea la cald, rupi stratul de PEI.
ABS și ASA cer pat foarte cald și, adesea, un adeziv special. TPU se lipește bine chiar și la 40-50 °C. Restul ține de calibrare, nu de material: nivelarea patului, Z-offset-ul și primul strat sunt tratate în ghidul despre primul setup al unei imprimante 3D.
TPU: ce trebuie să aibă imprimanta ca să printeze flexibil
TPU se printează pe orice imprimantă cu extrudor Direct Drive, la 20-40 mm/s și cu retracție minimă; pe una cu tub Bowden lung nu merită încercat. Nu materialul e problema, ci hardware-ul: un fir elastic împins printr-un tub lung se cutează și se blochează exact ca o sfoară pe care încerci să o împingi.
Extrudor Direct Drive. Motorul care trage filamentul trebuie montat direct deasupra hotend-ului. Pe o imprimantă cu tub Bowden, unde motorul stă pe cadru și împinge firul printr-un tub lung, TPU moale e o luptă pierdută.
Viteză mică. 20-40 mm/s. Peste asta, firul se comprimă în loc să curgă.
Retracție minimă sau zero. Materialul elastic se întinde în loc să se retragă, iar retracțiile agresive produc goluri și înfundări.
Duritatea Shore, scara pe care se măsoară cât de moale e un elastomer. 95A e standardul pentru început: se simte ca talpa unui adidas și merge pe majoritatea imprimantelor moderne cu Direct Drive. Variantele de 85A sau mai moi sunt mult mai pretențioase la extrudor.
TPU e materialul potrivit pentru garnituri, tampoane antivibrație, roți de robot și protecții. Pentru o husă de telefon folosită zilnic, una turnată din fabrică rămâne mai subțire și mai rezistentă la uzură decât una printată; comparația e în ghidul despre folie de sticlă sau hidrogel și husă antișoc.
Dincolo de cele cinci: compozite abrazive, nylon și policarbonat
Peste cele cinci materiale uzuale, regula e scurtă: orice filament încărcat cu fibre sau cu pulberi cere duză din oțel călit, iar nylonul și policarbonatul cer uscător pornit în timpul printării, respectiv incintă caldă.
Filamentele cu fibră de carbon (PLA-CF, PETG-CF) conțin microfibre tocate care cresc rigiditatea și dau un finisaj mat, fără linii de strat vizibile. Costul ascuns e uzura: fibrele se comportă ca un abraziv și lărgesc vizibil orificiul unei duze de alamă după câteva sute de grame până la un kilogram de material. Efectul nu e o oprire bruscă, ci o degradare lentă: piesele ies supra-extrudate, cotele nu mai ies, și te întrebi ce ai stricat la setări. Duză din oțel călit, obligatoriu.
Aceeași precauție se aplică la filamentele fosforescente, cu cristale de aluminat de stronțiu, cel puțin la fel de abrazive ca fibra de carbon, și la cele cu pulbere de lemn sau de metal; cele cu lemn cer în plus o duză de 0,5-0,6 mm. Silk PLA nu e abraziv, dar are aderență între straturi mai slabă decât PLA-ul obișnuit: e un material estetic, nu unul pentru piese care duc sarcină.
Nylonul (PA) și policarbonatul (PC) sunt un nivel peste cele cinci materiale uzuale. Nylonul e tenace și excelent la piese care se freacă, dar absoarbe apă atât de repede încât practic nu se poate printa fără uscător pornit în timpul printării. Policarbonatul rezistă termic peste 140 °C, dar cere duză peste 260 °C și incintă caldă.
Checklist înainte să comanzi o bobină
Materialul îl decide locul în care ajunge piesa; restul listei verifică doar dacă imprimanta ta îl poate printa.
Unde ajunge piesa: în casă, afară, în mașină, în apă.
Ce temperaturi scoate imprimanta ta: duza peste 250 °C și patul peste 100 °C sunt condiții eliminatorii pentru ABS și ASA.
Ai incintă? Fără ea, ABS și ASA rămân pe listă doar pentru piese mici.
Ce duză ai: alamă pentru materiale curate, oțel călit obligatoriu pentru orice conține fibră de carbon, pulbere de metal sau cristale fosforescente.
Diametrul filamentului: 1,75 mm e standardul dominant, dar 2,85 mm încă există. Verifică înainte de comandă.
Extrudorul: Direct Drive pentru TPU. Cu Bowden lung, sari peste flexibile.
Intervalul de temperatură de pe etichetă, care are prioritate față de orice tabel general.
Gama de filamente și accesorii e în categoria de consumabile și accesorii 3D.
Greșelile care strică piesa sau imprimanta
Opt greșeli de material strică piesa, patul de printare sau duza, iar toate se evită printr-o decizie luată înainte de print.
PLA la exterior sau în mașină. Piesa arată perfect câteva zile, apoi se lasă și nu mai revine.
ABS pe imprimantă deschisă, lângă o fereastră. Curentul de aer răcește inegal piesa și o despică orizontal, după ore de printare.
PETG direct pe sticlă curată. Riști să rupi o bucată din pat odată cu piesa. Lipici stick de fiecare dată.
Filament abraziv pe duză de alamă. Uzura nu se vede până când cotele ies greșite.
Uscarea PLA în cuptorul de bucătărie. Fluctuațiile trec de punctul de înmuiere și sudează bobina.
TPU pe extrudor cu Bowden lung. Filamentul se cutează în angrenaj și trebuie demontat capul.
Bobina lăsată deschisă luni de zile. Cauza cea mai frecventă a printurilor care nu mai ies ca înainte, deși nu ai schimbat nimic.
Ventilatorul de piesă la 100 la sută pe ABS sau ASA. Ce ajută enorm la PLA strică aceste două materiale.
Pe scurt
Alege materialul după locul în care ajunge piesa: PLA în casă, PETG pentru piese funcționale, ASA afară, ABS doar cu incintă, TPU pentru ce se îndoaie.
Cifra decisivă e temperatura de înmuiere, nu cea de printare: circa 55-60 °C la PLA, în jur de 80 °C la PETG, peste 100 °C la ABS și ASA.
Patul la PLA se ține la 50-60 °C: sub, se dezlipește; peste, primele straturi se lățesc.
ABS și ASA cer incintă și încăpere ventilată: se contractă mult la răcire și emit stiren.
PLA e cel mai rigid, PETG e cel mai tenace. Rigid și rezistent nu înseamnă același lucru.
Umezeala din filament dă pocnituri, fire și piese poroase: usuci sub punctul de înmuiere al materialului și depozitezi vidat, cu silicagel.
Orice filament cu fibră de carbon, pulbere metalică sau cristale fosforescente cere duză din oțel călit.